

lukket vevd glassfiberduk
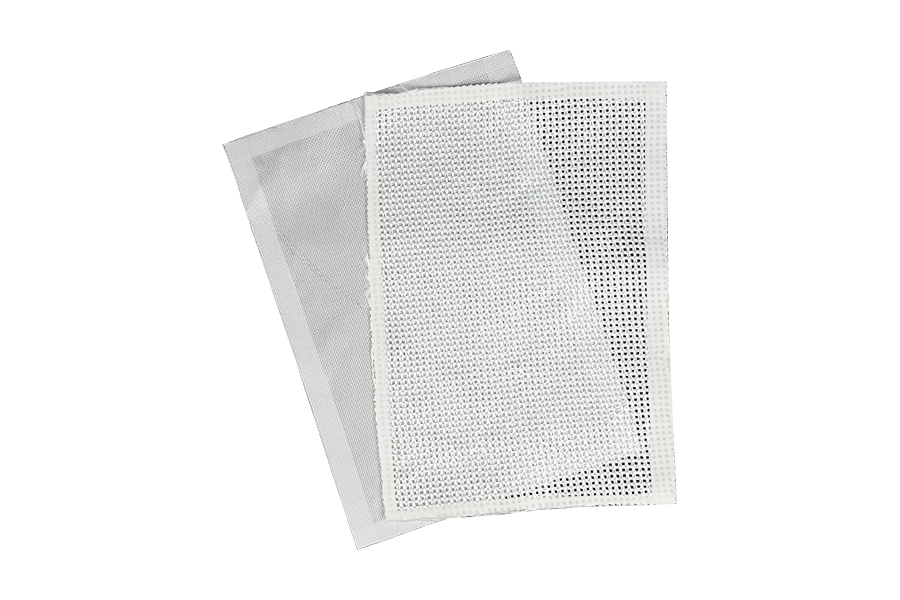
Lukket vevd glassfiberduk er et tettvevd stoff der varp- og veftgarn er pakket tett med minimal åpning mellom kryssende filamenter. Strukturen med lav porøsitet begrenser harpiksdrenering, kontrollerer forholdet mellom harpiks og fiber og produserer laminater med høy fibervolumfraksjon og lav overflateporøsitet. Stoffet er produsert av kontinuerlige E-glassfilamenter og leveres i arealvekter fra 100 g/m² til 600 g/m² og tykkelser fra 0,10 mm til 0,60 mm. Strekkfasthet varierer fra 280 MPa til 420 MPa avhengig av konstruksjon og harpikssystem. Lukket vevd glassfiberduk er kompatibel med epoksy, polyester, vinylester og fenolharpikser og leveres i rullebredder fra 1000 mm til 1500 mm og rullelengder fra 30 m til 150 m.
Høyt fibervolum
Tett garnpakking gjør at laminater kan nå 55 til 62 prosent fibervolumfraksjon i vakuuminfusjon. Høyere fibervolum gir direkte forbedrede mekaniske egenskaper per tykkelsesenhet og reduserte harpikskostnader per del. Den kontrollerte porøsiteten støtter også konsistent utvæting over store delflater uten harpiksutsultede soner.
Kontrollert harpiksopptak
Lav porøsitet begrenser harpiksdrenering under herding, og gir konsistente forhold mellom harpiks og fiber over laminatet. Dette reduserer variasjonen i mekaniske egenskaper og forenkler prosesskontroll i produksjonsmiljøer hvor repeterbarhet er hovedkravet.
Lav overflateporøsitet
Den tette vevstrukturen minimerer hull og overflatedefekter, og reduserer behovet for sekundære fyllingsoperasjoner før gelcoat eller maling. Dette er spesielt relevant for bruksområder med synlig overflate der etterbehandlingskostnadene dominerer produksjonsbudsjettet.
Kjemisk motstand
Tett konstruksjon begrenser penetrasjon av korrosive medier inn i laminatet, og forbedrer kjemisk motstand i rør, tank og kanalapplikasjoner sammenlignet med åpne eller lenovevede stoffer med tilsvarende vekt. Den lukkede overflaten reduserer også oppsuging langs fiberbaner.
Forsyningsspesifikasjon
Lukket vev holder formen godt under klipping med minimal kantflossing. Bruk standardsaks eller roterende kutter for manuell skjæring, eller CNC- og vannstrålesystemer for produksjonsvolumer.
Draperbarhet avhenger av den spesifikke vevingen. Vanlige konstruksjoner samsvarer moderat med enkle kurver. Satengkonstruksjoner gir bedre samsvar med sammensatte kurver. Bekreft den tiltenkte ansiktsretningen for satengstrukturer før opplegging.
Harpiksstrømmen er langsommere enn åpen eller lenovev på grunn av lav porøsitet. For vakuuminfusjon, bruk harpiksviskositet på 150 til 250 cP ved 25°C, påfør et flytemedium på toppoverflaten og kontroller fylletiden på prøvepaneler før produksjon.
Oppbevar ruller horisontalt ved 15 til 30 °C og 40 til 60 prosent RF. Hold rullene pakket inn for å beskytte stoffet mot støv og fuktighet. Holdbarhet er 36 måneder i originalemballasje.
Kvalifiserte applikasjonssegmenter
Vanlige spørsmål om innkjøp og engineering
Lukket veving pakker varp- og veftgarn tett med minimal åpning, og produserer høyere fibervolumfraksjon, lavere overflateporøsitet og høyere mekaniske egenskaper per tykkelsesenhet enn åpen veving. Åpen veving gir raskere harpiksstrøm og lettere luftfrigjøring, men lavere fibervolum og mekanisk styrke. Lukket veving velges når laminatytelse, overflatekvalitet eller kjemikaliebestandighet er de primære kravene.
Ved vakuuminfusjon med lavviskositetsharpiks når lukket vevd stoff typisk 55 til 62 prosent fibervolumfraksjon. Håndopplegg oppnår 40 til 50 prosent. Høyere fibervolum forbedrer strekk- og bøyeegenskaper per tykkelsesenhet og reduserer harpikskostnaden per del, men krever også mer nøye prosesskontroll for å sikre fullstendig utfukting.
Standard MOQ er 300 kg per bredde og vevespesifikasjon. Lagerbredder på 1000 mm og 1270 mm i vanlig og twillkonstruksjoner sendes fra lager innen 5 til 10 virkedager. Satengkonstruksjoner og tilpassede bredder krever vanligvis 3 til 5 uker, avhengig av ordrevolum og størrelseskrav.
Ja, men harpiksstrømmen er langsommere enn åpen vev på grunn av den lave porøsiteten. Bruk harpiksviskositet på 150 til 250 cP ved 25°C, påfør et flytemedium på toppoverflaten og kontroller fylletiden på prøvepaneler før produksjon. For tykke laminater, debulk hvert andre til tredje lag for å opprettholde jevn komprimering og unngå harpiksrike soner.
Hver forsendelse inkluderer et analysesertifikat som dekker arealvekt, tykkelse, vevkonfigurasjon, dimensjoneringssystem og rullelengde. Partinummer er registrert for sporbarhet. Ytterligere testdata, inkludert strekkstyrke, bøyemodul og erklæringer om harpikskompatibilitet, kan leveres på forespørsel for kvalifiserte kontoer.